Artykuł sponsorowany
Kiedy karta techniczna profilu silikonowego nie wystarcza przy wdrożeniu do maszyny
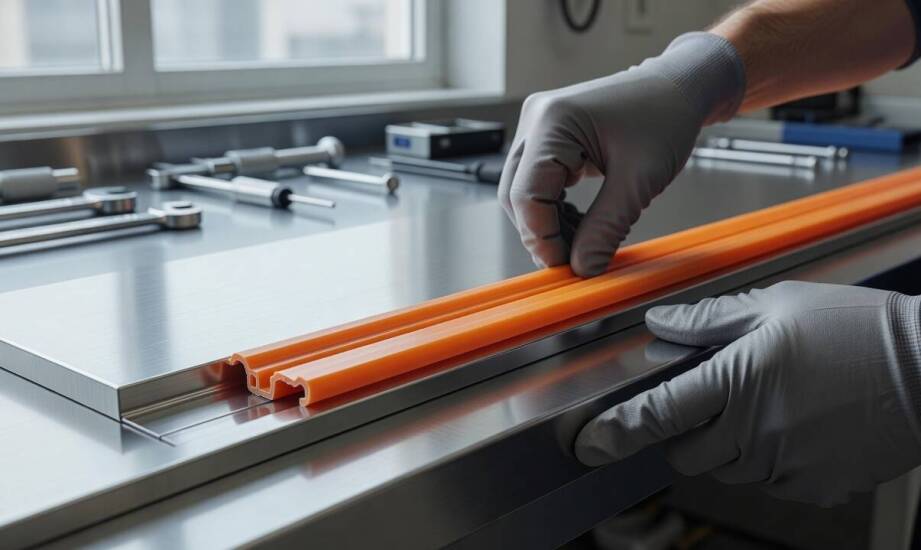
Wdrożenie uszczelnienia do maszyny produkcyjnej często rozpoczyna się od analizy dokumentacji materiałowej. Katalogowe parametry sugerują idealne dopasowanie – zakres temperatur od -60°C do +220°C, twardość 50 Shore A oraz zadowalającą ogólną odporność chemiczną. W praktyce zdarza się jednak, że po osadzeniu w kanale prowadzącym element roboczy, uszczelka traci swój pierwotny przekrój już po kilku tygodniach pracy. Szczelność układu zanika, chociaż wszystkie warunki graniczne zapisane w specyfikacji wydawały się spełnione.
Jakie dane z karty technicznej weryfikować przed montażem?
Wartości brzegowe widoczne w tabelach producentów rzadko oddają realia pracy w zakładzie przemysłowym. Zakres temperatur odnosi się najczęściej do chwilowych wartości szczytowych, a nie do ciągłej pracy przez tysiące godzin. Elastomery poddawane długotrwałemu przegrzewaniu stopniowo tracą swoje właściwości mechaniczne i ulegają usztywnieniu. Odporność chemiczna wymaga z kolei precyzyjnego zdefiniowania rodzaju krążącego medium. Silikon wykazuje wysoką odporność na rozcieńczone kwasy i zasady, ale szybko ulega degradacji w bezpośrednim kontakcie ze środkami ropopochodnymi. Gorące oleje silnikowe i smary maszynowe powodują pęcznienie oraz utratę spójności strukturalnej standardowych mieszanek, co wymusza stosowanie znacznie droższych modyfikacji fluorosilikonowych.
Podobne pułapki kryją się za parametrami mechanicznymi. Twardość mierzona w skali Shore A ułatwia oszacowanie siły potrzebnej do dociśnięcia elementu oraz pozwala zachować zadaną tolerancję wymiarową podczas wytłaczania profilu. Zmienna ta nie mówi jednak nic o pamięci kształtu użytego materiału. To odkształcenie trwałe po ściskaniu decyduje o zdolności materiału do utrzymania bariery ochronnej przez bardzo długi czas. Wartość ta, określana w kartach najczęściej według normy ASTM D395, wskazuje wprost, jaki procent początkowego wymiaru zostanie bezpowrotnie utracony po usunięciu stałego nacisku. Wysoki wskaźnik odkształcenia oznacza, że element szybko spłaszczy się w swoim gnieździe i przestanie kompensować naturalne luzy maszynowe.
Wpływ cykli pracy i środków myjących na strukturę elastomeru
Ciągły ruch mechaniczny oraz naprzemienne cykle nagrzewania i chłodzenia całkowicie zmieniają obciążenie materiału. Nagłe skoki termiczne przyspieszają proces fizycznego starzenia, prowokując mikropęknięcia na powierzchni dociskowej. Częstym błędem inżynieryjnym jest również zakładanie całkowitej odporności silikonu na wilgoć i środki czyszczące. Sama zimna woda nie stanowi żadnego zagrożenia dla jego struktury. Problem pojawia się w momencie, gdy rutynowe czyszczenie instalacji odbywa się przy pomocy przegrzanej pary wodnej pod ciśnieniem. Długotrwała ekspozycja na gorącą parę prowadzi do zjawiska hydrolizy, które trwale osłabia wiązania chemiczne polimeru. Z kolei bezpośredni kontakt z silnie zasadowymi detergentami przemysłowymi w wysokiej temperaturze wywołuje zjawisko nieodwracalnego wypłukiwania kluczowych dodatków sieciujących.
Właściwie dobrane profile z silikonu doskonale sprawdzają się przy osłanianiu ostrych krawędzi blach, izolowaniu obwodów i tłumieniu drgań w obudowach. Utrzymanie początkowych parametrów wymaga analizy całego środowiska roboczego jeszcze przed zamówieniem partii produkcyjnej. Zgodność z chłodziwami obróbczymi czy agresywną chemią myjącą najbezpieczniej potwierdzić poprzez zanurzenie próbki materiału w docelowym płynie przy jego rzeczywistej temperaturze roboczej. Specyfikacja laboratoryjna bazuje na czystych odczynnikach, podczas gdy w obiegu maszyny najczęściej krąży mieszanina zdegradowanego chłodziwa z drobinami metalu.
Produkcją wyrobów gumowych i elastomerowych dla szeroko pojętego przemysłu zajmuje się Specgum. Łódzki zakład realizuje specjalistyczne projekty na indywidualne zamówienie, dostarczając detale izolacyjne dla branży budowlanej, motoryzacyjnej oraz maszynowej. Zakład opiera produkcję na atestowanych surowcach, co ułatwia dostarczanie wyrobów zgodnych z restrykcyjnymi normami unijnymi. Prawidłowe zdefiniowanie środowiska pracy na etapie projektowania ułatwia wytłoczenie uszczelki o optymalnym przekroju.
Długotrwała i bezawaryjna praca profilu uszczelniającego zależy od pełnego dopasowania przekroju oraz składu mieszanki do warunków fizycznych panujących w urządzeniu. Analiza samej twardości i skrajnych punktów temperaturowych często prowadzi do kosztownych błędów konstrukcyjnych i konieczności szybkich wymian. Projektanci maszyn przemysłowych uzyskują najlepsze rezultaty, gdy traktują miękką osłonę jako integralną, narażoną na zużycie część pracującego mechanizmu. Rzetelne uwzględnienie czynników chemicznych, wewnętrznego tarcia oraz realnych temperatur roboczych eliminuje nieplanowane przestoje produkcyjne spowodowane degradacją uszczelnień.
Kategorie artykułów
Polecane artykuły

Dlaczego sprzedaż dachów w Poznaniu to inwestycja na lata?

Jak wpust dachowy współpracuje ze spadkiem, hydroizolacją i przelewem awaryjnym

Jak w tartaku powstaje paleta drewniana — od surowca do gotowego wyrobu
